Unités d'aspiration flottantes pour le prélèvement de carburant propre
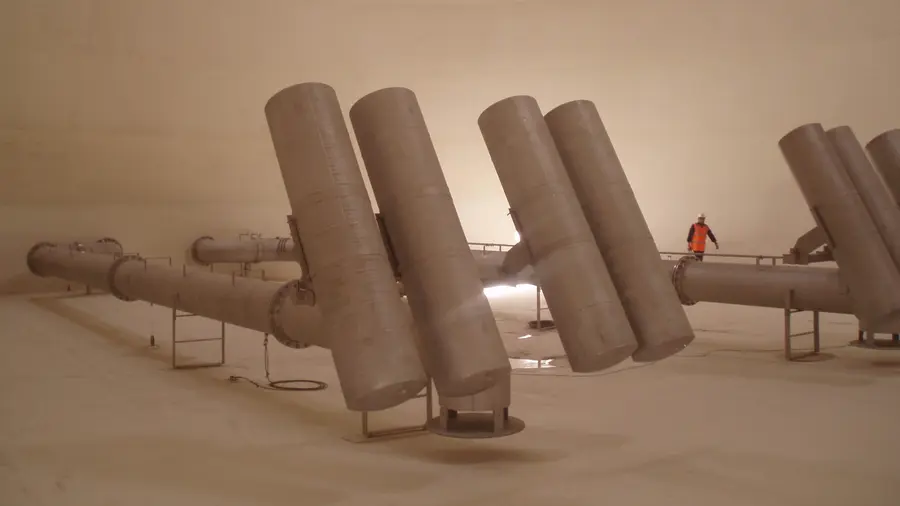
Soutirage d'un carburant exempt d'impuretés
Contexte
Dans le cadre d'un important projet international de développement d'infrastructures, des solutions avancées de gestion des carburants étaient requises pour équiper les nouveaux réservoirs de stockage construits dans le cadre de l'extension à long terme d'un aéroport.
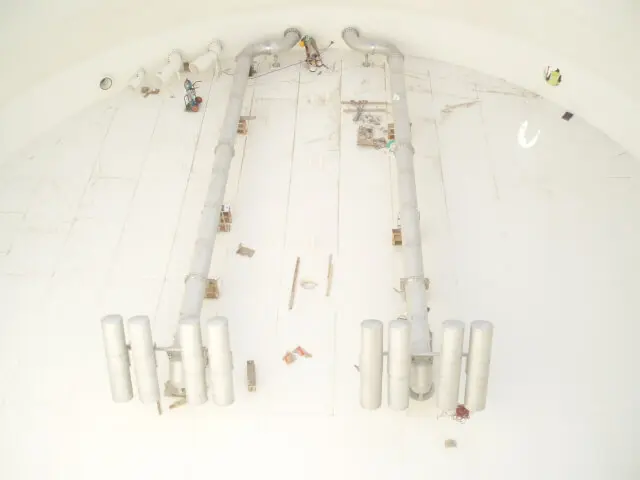
L'équipe projet recherchait des unités d'aspiration flottantes (FSU) conformes à des spécifications techniques exigeantes, garantissant un haut niveau de sécurité opérationnelle et répondant aux exigences d'audit les plus strictes.
Dès la phase initiale du projet, plusieurs réservoirs de stockage devaient être équipés d'unités d'aspiration flottantes en acier inoxydable, afin d'assurer un soutirage de carburant propre et des performances fiables sur le long terme.
Solution
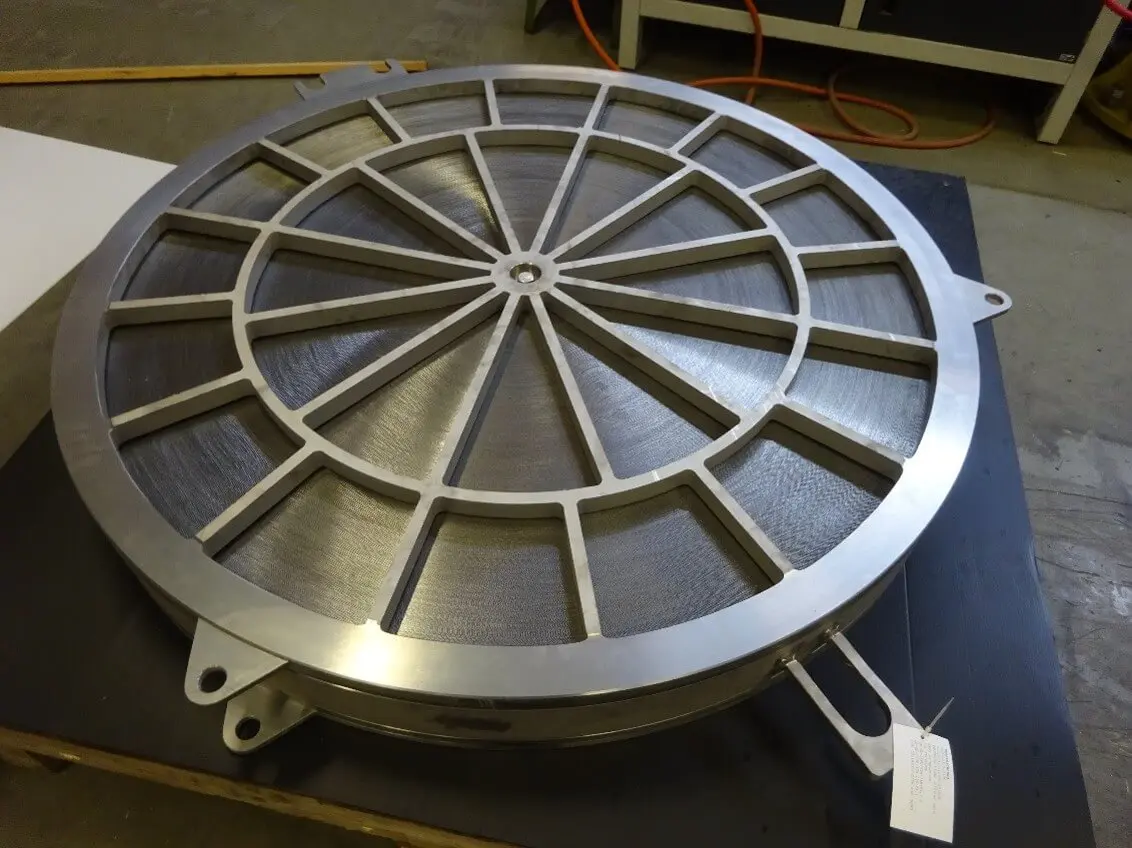
PROTEGO® a été retenue pour fournir des unités d'aspiration flottantes en acier inoxydable de 24 pouces, spécialement conçues pour répondre aux exigences du projet et à la configuration des réservoirs.
Le projet a débuté par une présentation technique détaillée des unités d'aspiration flottantes et des équipements associés. Afin de satisfaire aux exigences d'homologation, le site de fabrication de PROTEGO® a ensuite fait l'objet d'un audit approfondi réalisé par une délégation d'experts techniques. Préparé et coordonné avec soin, cet audit a été validé avec succès dès sa première évaluation.
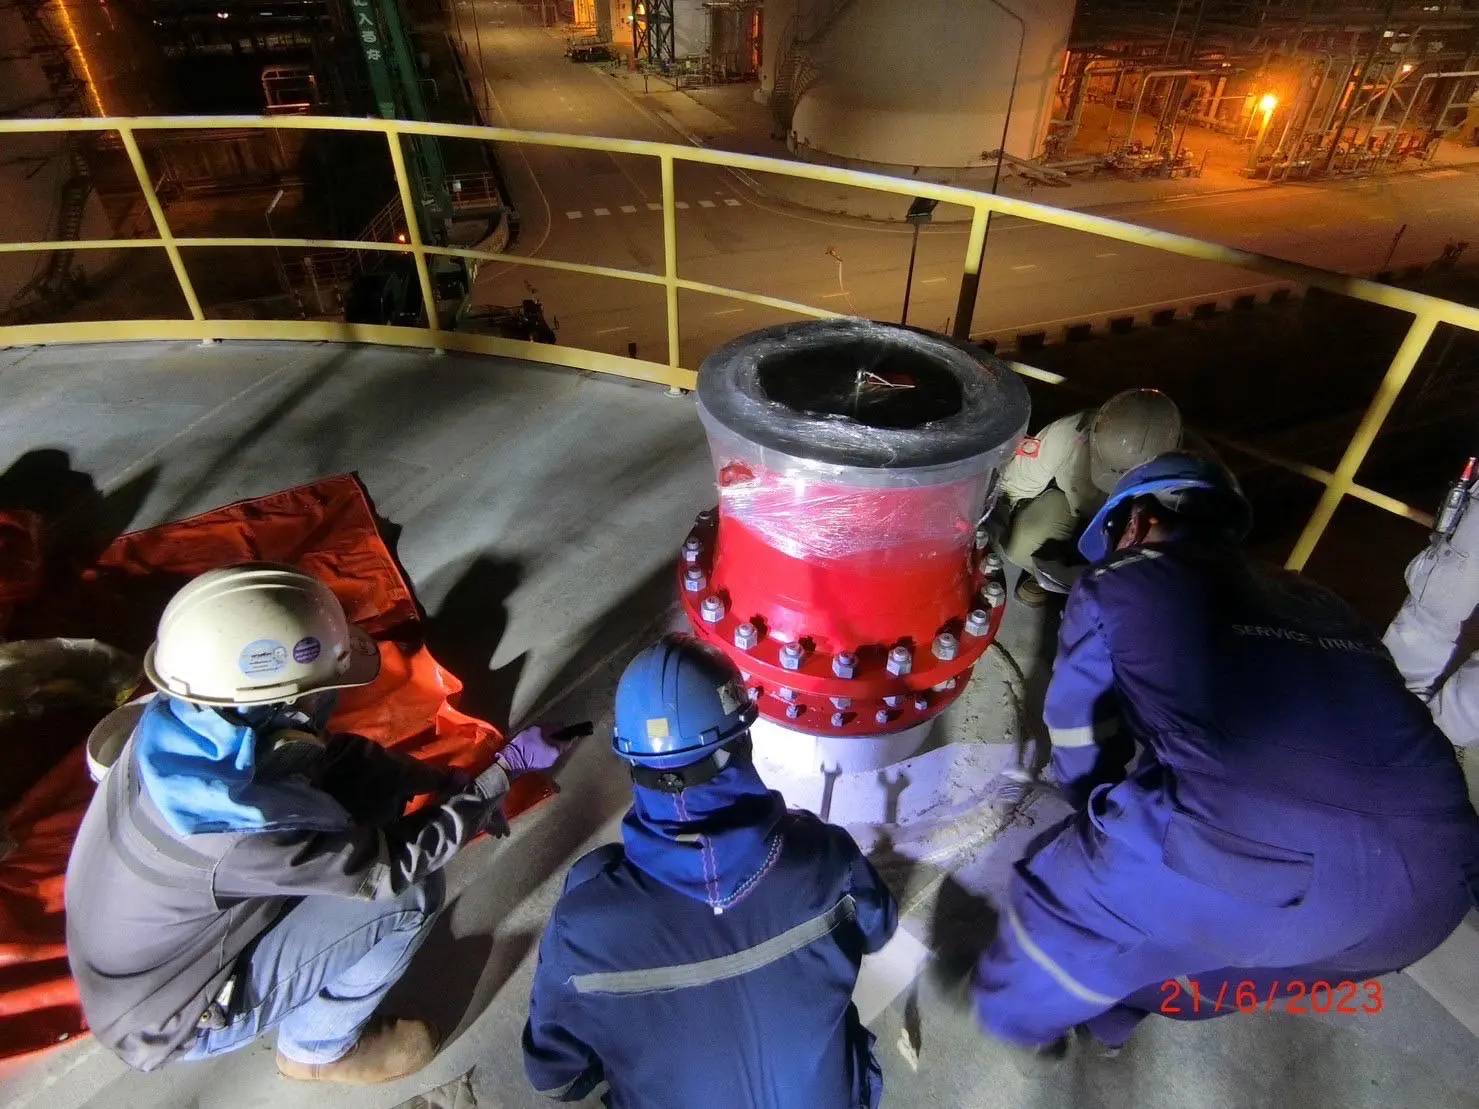
À la suite de cette homologation, PROTEGO® a lancé la fabrication d'un premier lot de six unités. Celles-ci ont été livrées et mises en service dans le respect des délais et des exigences de qualité du projet. Au fur et à mesure de l'avancement de l'extension de l'aéroport, des unités supplémentaires ont été fournies afin d'accompagner la construction progressive de nouveaux réservoirs de stockage sur plusieurs années.
Résultats
La mise en service des unités d'aspiration flottantes PROTEGO® a permis d'assurer la fiabilité, la sécurité et l'efficacité des opérations de manutention du carburant tout au long du projet.
Les principaux bénéfices obtenus sont les suivants :
- Une précision de fonctionnement constante, assurant un soutirage stable d'un carburant de haute qualité.
- Des processus d'audit et d'homologation fluides, permettant un démarrage rapide de la production.
- Une installation dans les délais, facilitant l'avancement ininterrompu des premières phases du projet.
- Des livraisons partielles, permettant l'intégration d'unités supplémentaires à mesure que de nouveaux réservoirs étaient construits.
La solution PROTEGO® a contribué à garantir la disponibilité opérationnelle à long terme de l'un des plus importants projets d'infrastructure de la région
The audit and coordination were executed with remarkable precision. The Floating Suction Units were delivered and installed exactly as required, and the delegation approved them immediately.